
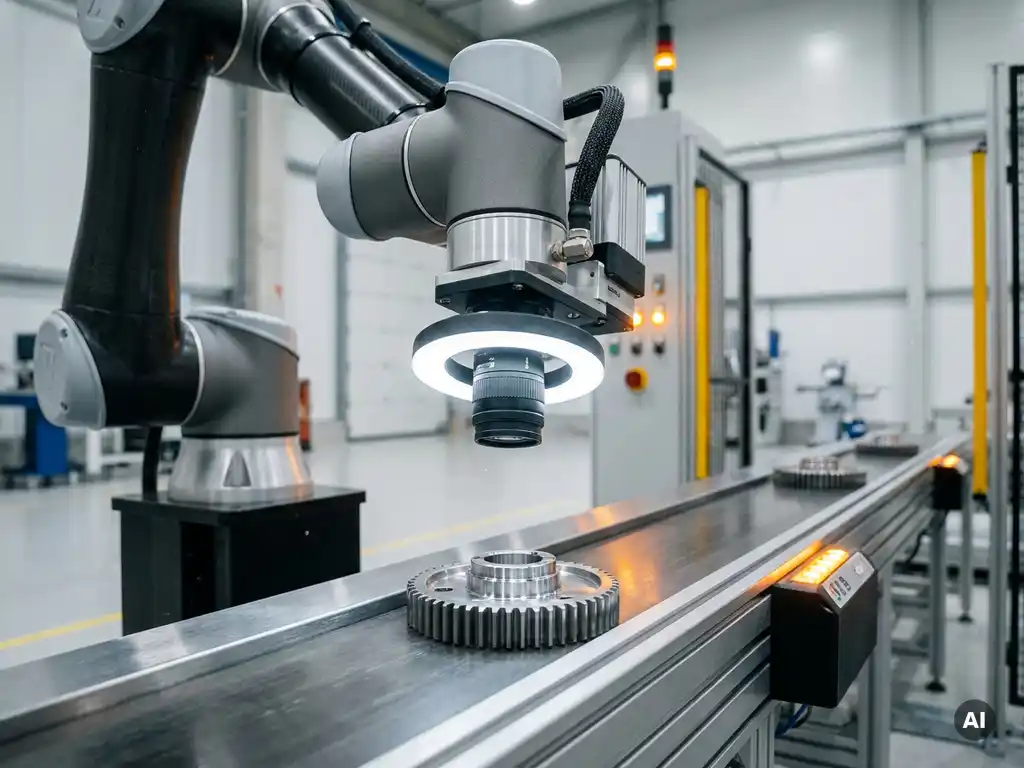
Kwaliteitscontrole automatiseren met robotica en vision doe je door camera’s en beeldverwerkingssoftware te combineren met een robotarm of transportlijn, zodat producten continu en objectief worden geïnspecteerd zonder menselijke tussenkomst. Het systeem vergelijkt elk product met een referentiemodel en stuurt de robot aan om afkeur te verwijderen of te markeren. Hieronder beantwoorden we de meest gestelde vragen over hoe zo’n systeem werkt, wat je nodig hebt en wanneer het de juiste investering is.
Welke fouten detecteert een vision systeem die mensen missen?
Een vision systeem detecteert afwijkingen die voor het menselijk oog onzichtbaar zijn of die mensen door vermoeidheid en routineblindheid consequent missen. Denk aan haarscheurtjes in metaal, kleurverschillen van minder dan één procent, maatafwijkingen op microniveau en ontbrekende componenten op een printplaat. Een camera mist geen enkel product en vermoeit nooit.
Mensen zijn uitstekende inspecteurs voor complexe, wisselende situaties. Maar bij repetitieve kwaliteitscontrole met hoge snelheden en kleine toleranties schiet handmatige inspectie structureel tekort. Na enkele uren concentratie daalt de foutdetectie aantoonbaar. Een vision systeem presteert op het honderdste uur precies hetzelfde als op het eerste. Bovendien registreert het systeem elke meting, waardoor je een volledige audittrail hebt voor kwaliteitsrapportages en klachtenafhandeling.
Typische fouten die vision systemen oppikken die mensen missen:
- Oppervlaktedefecten zoals krassen, putjes en blaasjes onder de grenswaarde van menselijke waarneming
- Geometrische afwijkingen in afmetingen, rondheid of vlakheid
- Kleur- en glansafwijkingen buiten tolerantie
- Ontbrekende of verkeerd geplaatste onderdelen in assemblages
- Foutieve opdruk, barcodes of etikettering
Hoe werkt een automatische kwaliteitscontrole met robotica en vision?
Een automatische kwaliteitscontrole met robotica en vision werkt door een camera het product te laten fotograferen of scannen, de beeldverwerkingssoftware het beeld te laten vergelijken met een goedgekeurde referentie, en vervolgens een robot of actuator de uitkomst te laten uitvoeren: doorlaten, afkeuren of nabewerken.
Het proces verloopt in drie stappen. Eerst legt een of meerdere camera’s het product vast op een vaste positie in de lijn, vaak ondersteund door gecontroleerde verlichting om reflecties en schaduwen te elimineren. Vervolgens analyseert de software het beeld op vooraf ingestelde parameters: afmetingen, kleur, textuur of aanwezigheid van componenten. Ten slotte ontvangt de robotarm of een ander uitvoerend systeem een signaal: goed of afgekeurd. De hele cyclus duurt afhankelijk van de complexiteit enkele milliseconden tot een paar seconden.
De besturingssoftware, vaak een PLC-gebaseerde automatiseringsoplossing, koppelt het vision systeem aan de bredere productielijn zodat afkeur direct wordt gesorteerd en productiedata worden gelogd voor analyse.
Wat is het verschil tussen 2D en 3D vision in kwaliteitsinspectie?
Het verschil tussen 2D en 3D vision in kwaliteitsinspectie zit in de dimensie van de meting: 2D vision analyseert vlakke kenmerken zoals kleur, patroon en aanwezigheid van onderdelen, terwijl 3D vision ook hoogte, diepte en volume meet. 3D vision is onmisbaar wanneer de vorm van een product bepalend is voor de kwaliteit.
2D vision: snel en kosteneffectief
2D vision werkt met standaardcamera’s die een plat beeld vastleggen. Het is de meest toegepaste technologie voor het controleren van etiketten, barcodes, kleur, oppervlaktedefecten en de aanwezigheid van componenten. De systemen zijn relatief eenvoudig te configureren en goed betaalbaar. Voor de meeste toepassingen in verpakking, assemblage en printtechnologie volstaat 2D volledig.
3D vision: voor complexe geometrieën
3D vision gebruikt technieken zoals lasertriangulatie, gestructureerd licht of stereocamera’s om een puntenwolk of hoogtekaart van het product op te bouwen. Daarmee kun je kromtrekken, hoogteverschillen, volumeafwijkingen en complexe vormen meten die op een 2D-beeld onzichtbaar blijven. 3D vision is duurder en vergt meer rekenkracht, maar is onvervangbaar bij het inspecteren van gegoten onderdelen, lassen, gebogen profielen of medische implantaten.
Wanneer is automatische kwaliteitscontrole de juiste keuze?
Automatische kwaliteitscontrole is de juiste keuze wanneer je productielijn een hoog volume verwerkt, de inspectiecriteria objectief meetbaar zijn en de kosten van kwaliteitsfouten hoog zijn. Als handmatige inspectie een knelpunt vormt in doorlooptijd of betrouwbaarheid, is automatisering vrijwel altijd de verstandige stap.
Specifieke situaties waarbij automatische vision-inspectie aantoonbaar loont:
- Productiesnelheden waarbij handmatige inspectie fysiek niet kan bijhouden
- Producten met strikte toleranties die menselijke waarneming overstijgen
- Sectoren met hoge aansprakelijkheidsrisico’s, zoals voeding, farmacie of automotive
- Processen waarbij kwaliteitsdata verplicht moeten worden geregistreerd voor certificering of klanten
- Situaties waarbij inspecteurs schaars, duur of moeilijk te vinden zijn
Wanneer producten sterk variëren in uiterlijk en de inspectiecriteria subjectief zijn, is volledige automatisering complexer maar niet onmogelijk. In dat geval is een hybride aanpak, waarbij vision de grove inspectie doet en een mens de grensgevallen beoordeelt, vaak de slimste route.
Welke systemen zijn er nodig voor een werkende vision-inspectielijn?
Een werkende vision-inspectielijn bestaat minimaal uit een camerasysteem met verlichting, beeldverwerkingssoftware, een besturingsunit (PLC of industriële pc) en een uitvoerend mechanisme zoals een robotarm of sorteerklep. Elk onderdeel moet op elkaar zijn afgestemd om betrouwbaar te functioneren.
De belangrijkste componenten op een rij:
- Camera en lens: de keuze hangt af van de vereiste resolutie, snelheid en het type inspectie (2D of 3D)
- Verlichting: gecontroleerde en consistente belichting is cruciaal voor betrouwbare beeldkwaliteit
- Beeldverwerkingssoftware: analyseert het beeld en neemt de keuringsbeslissing op basis van ingestelde parameters
- PLC of industriële pc: koppelt het vision systeem aan de productielijn en stuurt de actuatoren aan
- Robotarm of sorteerunit: voert de fysieke handeling uit op basis van de keuringsbeslissing
- Communicatie-interface: verbindt het systeem met MES, ERP of dataloggers voor productie-inzicht
De integratie van al deze componenten vraagt om technische kennis op het snijvlak van mechanica, elektrotechniek en software. Bij Kruispunt Engineering hebben we deze disciplines volledig in huis, waardoor we het volledige traject begeleiden zonder afhankelijkheid van meerdere leveranciers.
Hoe lang duurt het implementeren van een vision-kwaliteitssysteem?
Het implementeren van een vision-kwaliteitssysteem duurt gemiddeld drie tot zes maanden, afhankelijk van de complexiteit van het product, de integratie met bestaande lijnen en de mate van maatwerk. Eenvoudige systemen voor één inspectiecriterium kunnen sneller worden gerealiseerd; complexe meerlaagse inspecties vragen meer tijd voor configuratie en validatie.
Het implementatietraject verloopt doorgaans in vier fasen:
- Analyse en specificatie: bepalen welke fouten gedetecteerd moeten worden, met welke toleranties en bij welke snelheid
- Ontwerp en engineering: selectie van hardware, ontwikkeling van de beeldverwerkingslogica en integratie in het besturingssysteem
- Installatie en configuratie: fysieke opbouw van het systeem in de productielijn en instellen van de inspectieparameters
- Validatie en inbedrijfstelling: testen met representatieve producten, bijstellen van drempelwaarden en opleiding van operators
Een realistisch tijdpad begint bij een goede voorbereiding. Hoe duidelijker de kwaliteitseisen vooraf zijn gedefinieerd, hoe soepeler de implementatie verloopt. Wil je weten wat een vision-inspectiesysteem voor jouw productielijn betekent? Neem contact op en we denken direct mee over een aanpak die past bij jouw situatie.
Frequently Asked Questions
Wat zijn de meest voorkomende fouten bij het opzetten van een vision-inspectiesysteem?
De meest gemaakte fout is het onderschatten van het belang van verlichting. Inconsistente of verkeerde belichting leidt tot onbetrouwbare beeldkwaliteit en daarmee tot foutieve keuringen, ongeacht hoe geavanceerd de camera of software is. Andere veelgemaakte fouten zijn het onvoldoende definiëren van inspectiecriteria vooraf, het niet trainen van operators op het systeem en het overslaan van een grondige validatiefase met representatieve productsamples.
Kan een vision-inspectiesysteem ook worden ingezet voor producten die sterk van elkaar verschillen?
Ja, dat is mogelijk, maar het vraagt om een slimmere configuratie. Moderne beeldverwerkingssoftware ondersteunt meerdere productrecepten, waarbij het systeem automatisch wisselt tussen instellingen op basis van een barcode, RFID-tag of signaal vanuit het ERP-systeem. Voor producten met grote variatie in uiterlijk wordt ook machine learning steeds vaker ingezet, waarbij het systeem leert wat ‘goed’ is op basis van grote hoeveelheden voorbeelddata.
Wat is de terugverdientijd van een automatisch vision-kwaliteitssysteem?
De terugverdientijd ligt in de meeste industriële toepassingen tussen de één en drie jaar, afhankelijk van het productievolume, de huidige kosten van kwaliteitsfouten en de personeelskosten die vrijkomen. Bedrijven in sectoren met hoge aansprakelijkheidsrisico’s of strikte certificeringseisen zien vaak een kortere terugverdientijd doordat ook indirecte kosten zoals klachtenafhandeling, recalls en keuringsrapportages sterk dalen. Een gedegen businesscase vooraf maakt de verwachte ROI concreet en inzichtelijk.
Hoe wordt een vision-inspectiesysteem onderhouden en bijgesteld na inbedrijfstelling?
Na inbedrijfstelling vergt een vision-systeem periodiek onderhoud: het reinigen van lenzen en verlichtingseenheden, het controleren van kalibratiepunten en het bijstellen van drempelwaarden wanneer producten of grondstoffen veranderen. Goed ontworpen systemen geven zelf een melding wanneer beeldkwaliteit afwijkt of wanneer het percentage afkeur buiten de verwachte bandbreedte valt. Het is verstandig om bij de implementatie al afspraken te maken over een servicecontract en remote monitoring, zodat problemen proactief worden gesignaleerd.
Kan een vision-systeem worden geïntegreerd in een bestaande productielijn zonder de lijn volledig te verbouwen?
In de meeste gevallen wel. Vision-systemen worden regelmatig als module toegevoegd aan bestaande transportlijnen, zonder dat de volledige lijn opnieuw hoeft te worden ingericht. Cruciaal is dat er een vaste, herhaalbare positie is waar het product langs de camera beweegt en dat er voldoende ruimte is voor verlichting en een sorteerunit. Een voorafgaande maatopname en technische analyse bepalen wat er precies nodig is om de integratie soepel te laten verlopen.
Welke sectoren profiteren het meest van geautomatiseerde vision-kwaliteitscontrole?
Sectoren met hoge productiesnelheden, strikte kwaliteitseisen of wettelijke verplichtingen rondom traceerbaarheid profiteren het meest. Denk aan de voedingsmiddelenindustrie, farmaceutische productie, automotive, elektronica en medische hulpmiddelen. Maar ook in verpakkingsbedrijven, metaalbewerking en de printindustrie levert vision-inspectie aantoonbaar waarde, zodra het volume en de faalkosten hoog genoeg zijn om de investering te rechtvaardigen.
Wat als het vision-systeem te veel goede producten afkeurt (vals-positieven)?
Vals-positieven zijn een veelvoorkomend aandachtspunt tijdens de inbedrijfstelling en worden opgelost door de drempelwaarden en toleranties nauwkeuriger af te stemmen op basis van representatieve testdata. Het systeem moet worden getraind met voldoende voorbeelden van zowel goede als afgekeurde producten, zodat de grenzen goed zijn gekalibreerd. Een goede implementatiepartner begeleidt dit bijstelproces actief en zorgt ervoor dat de verhouding tussen foutdetectie en vals-alarm in balans is met jouw kwaliteitsdoelstellingen.


